

Le guide ultime du PLA Sunlu : les réglages parfaits contre le stringing et le warping
Vous avez acheté une bobine de PLA Sunlu, mais votre première impression ressemble à une toile d’araignée ? Ou les couches n’adhèrent-elles pas correctement les unes aux autres ? Pas d’inquiétude. Sunlu est l’un des filaments les plus populaires du marché (son rapport qualité-prix est excellent), mais il peut parfois être un peu capricieux si la température n’est pas parfaitement réglée.
Chez 3DDruckBoss, nous imprimons chaque semaine des kilomètres de PLA Sunlu. Dans ce guide, nous vous dévoilons nos profils internes, avec lesquels nous obtenons de bons résultats.
La réponse courte : fiche mémo du PLA Sunlu
Pour tous ceux qui sont pressés, voici nos réglages éprouvés :
| Réglage | Valeur (recommandée) |
|---|---|
| Température de la buse | 205°C - 215°C (idéal : 210°C) |
| Plateau chauffant | 50°C - 60°C |
| Vitesse d’impression | 50 - 100 mm/s |
| Ventilateur | 100 % (à partir de la 2e couche) |
| Rétraction (entraînement direct) | 0.8mm - 1.5mm @ 35mm/s |
| Rétraction (Bowden) | 5.0mm - 6.5mm @ 45mm/s |
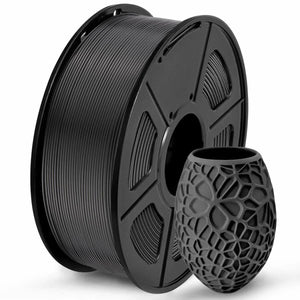
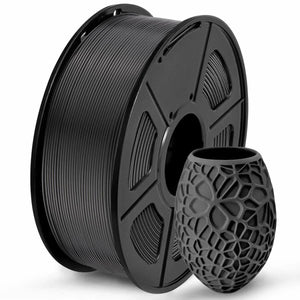
Filament Sunlu PLA 1 kg (1,75 mm)
Une qualité testée en atelier, avec des tolérances serrées (±0.02 mm). Aucun bouchage, un enroulement propre et une adhérence optimale des couches - parfaitement adapté à Bambu Lab, Creality, Anycubic et Prusa.
Astuce de pro : Le PLA Sunlu nécessite souvent une température supérieure de 5 à 10°C à celle du PLA standard. Si votre extrudeur « claque », augmentez la température !
Tour de température : pourquoi 210°C est le réglage idéal
De nombreux fabricants indiquent « 190-220°C » sur l’emballage. C’est une plage énorme. Nous avons imprimé une tour de température afin de déterminer où l’adhérence des couches est la meilleure et à partir de quelle température le stringing disparaît.
Notre résultat :
- En dessous de 200°C : Le matériau est souvent trop visqueux, ce qui entraîne une sous-extrusion.
- Au-dessus de 220°C : Stringing important (fins fils) et détails qui s’estompent.
- Le meilleur résultat : À 210°C, nous avons obtenu les surfaces les plus lisses et des pièces stables.
Réglages de rétraction : réduire les fils
Le principal problème du PLA Sunlu est souvent le stringing. Cela s’explique par le fait que le matériau devient très fluide.
Pour un extrudeur Bowden (par ex. Ender 3 V2, Anycubic Kobra Go)
Il faut ici une rétraction plus longue. Configure les paramètres suivants dans Cura ou PrusaSlicer :
- Distance : 6.0 mm
- Vitesse : 45 mm/s
- Z-Hop : Désactivé (provoque souvent davantage de fils avec Sunlu)
Pour un entraînement direct (par ex. Creality K1, Bambu Lab, Prusa MK4)
Il faut être prudent ici. Une rétraction excessive bouche le hotend.
- Distance : 0.8 mm
- Vitesse : 35 mm/s
Différences de couleur : attention au blanc et au Silk !
Tous les PLA Sunlu ne se valent pas. Les pigments modifient les propriétés de fusion.
- PLA blanc Sunlu : Nécessite souvent des températures plus élevées (environ 215°C), car le pigment blanc (dioxyde de titane) modifie la conductivité thermique. Si tu imprimes trop froid, l’adhérence entre les couches sera mauvaise.
- PLA Silk Sunlu : Son aspect est fantastique, mais il est mécaniquement plus fragile. Imprime-le plus lentement (50mm/s maximum) pour une brillance optimale.
- PLA mat Sunlu : Se bouche plus facilement. Utilise impérativement une buse de 0.6mm si possible, ou nettoie régulièrement ta buse.
Besoin de réassort ? Tu trouveras ici nos stocks disponibles (expédition directe depuis l’Allemagne) :
» Accéder à la catégorie Sunlu
Conclusion : le PLA Sunlu est-il bon ?
Définitivement. Une fois les réglages correctement ajustés, c’est l’un des filaments « workhorse » les plus fiables pour la décoration et les prototypes. Le prix est imbattable quand on sait comment l’imprimer.
Des problèmes d’impression ?
Écris-nous simplement un e-mail ou viens discuter sur le chat. Nous t’aidons non seulement pour la vente, mais aussi lorsque l’imprimante fait des siennes.
Expédition depuis l’Allemagne · Assistance de 3DDruckBoss